Planificación y control de producción
El programa sale de la capacidad del papel, no de la de la planta. Ordenamos la carga real: qué máquina, qué turno, qué prioridad.
Precedente en planta Manufactura de acero · Envases plásticos
Consultoría en procesos y cadena de suministro
Consultoría para PyMEs industriales. Más de 20 años dirigiendo producción e inventarios en planta.
Andrés Esteban Muñoz Marchena
Consultor Industrial · +20 años
Trabajamos con procesos industriales: cómo funcionan hoy, dónde pierden capacidad y qué hace falta para que rindan más.
01 · SEÑALES
Cinco cosas que pasan en una planta que está dejando capacidad sobre la mesa. Ninguna de las cinco es un problema de máquina.
Ninguna de estas cinco se arregla comprando equipo. Se arregla midiendo lo que hoy no se mide y rediseñando lo que ya existe.
02 · ÁREAS
Cuatro frentes de trabajo. Debajo de cada uno, los sectores donde ese mismo trabajo ya se hizo dentro de una planta.
Los sectores nombran operaciones que dirigimos desde adentro, antes de fundar la consultora. Las empresas no se nombran.
El programa sale de la capacidad del papel, no de la de la planta. Ordenamos la carga real: qué máquina, qué turno, qué prioridad.
Precedente en planta Manufactura de acero · Envases plásticos
Se compra de más porque nadie confía en el saldo que da el sistema. Sacamos el material detenido y cerramos la diferencia con bodega.
Precedente en planta Envases plásticos · Operación logística
Los tableros están, pero la jefatura decide de memoria. Montamos los indicadores que sí se usan, alimentados desde el sistema.
Precedente en planta Manufactura de acero · Laboratorio óptico
Hay pasos en la línea que nadie discute porque siempre se hicieron así. Quitamos lo que no aporta, con la gente que ya está en planta.
Precedente en planta Semiconductores · Componentes electrónicos
03 · RESULTADOS
Resultados obtenidos apoyando estas operaciones desde adentro, antes de fundar la consultora. Todas las cifras están verificadas. Los sectores se nombran; las empresas no.
Una máquina que trabajaba el 10% del mes pasó a trabajar el 70%
Manufactura de acero para construcción. Llegó a aportar el 20% de la producción mensual del taller.
La producción diaria promedio pasó de 46 a 74 toneladas
Manufactura de acero para construcción. Comparando 2021-2022 contra 2019-2021, en el mismo taller.
Una planta de 3.168 m² se trasladó completa sin detener la producción
Manufactura de acero para construcción. Incluyó 2.400 toneladas de acero, maquinaria y personal.
El inventario de resina molida bajó de 110 a 11 toneladas en tres meses
Planta de envases plásticos.
Las diferencias de inventario de producto terminado bajaron un 95%
Planta de envases plásticos. Brecha cerrada entre el inventario del sistema y el producto real.
Situación, intervención y resultado. Sin fecha, sin ciudad y sin nombre de empresa.
Manufactura de acero
Situación: Había que trasladar una planta de 3.168 m² —2.400 toneladas de acero, maquinaria y personal— sin dejar de cumplir los compromisos de producción. Parar no estaba entre las opciones.
Intervención: Se planificó y gestionó el traslado completo, secuenciado contra el programa de producción en curso: qué se movía, en qué orden, y qué seguía produciendo mientras tanto.
Resultado
La planta se trasladó completa. Ningún compromiso de producción se detuvo.
Manufactura de semiconductores
Situación: Dentro del ensamble había un proceso que no agregaba valor al producto y consumía horas-hombre en todos los turnos.
Intervención: Se eliminó el proceso por completo. No se optimizó, no se automatizó: se retiró de la línea.
Resultado
Se liberaron todas las horas-hombre que consumía y la producción subió un 25%.
Laboratorio óptico industrial
Situación: Buscar los aros dentro del laboratorio consumía tiempo de producción todos los días, y se abrían casos por aros extraviados con frecuencia.
Intervención: Se rediseñó el subproceso y la distribución física del área, y se montó un control cruzado contra el sistema para saber dónde estaba cada aro.
Resultado
El tiempo de búsqueda bajó un 45% y los casos por aros extraviados bajaron un 55%.
04 · ENFOQUE
Tres criterios que aplico en cualquier operación, sea del tamaño que sea.
Antes de proponer un cambio entiendo el proceso tal como es, no como está en el manual. Eso significa estar en planta, preguntar, y revisar los datos que ya existen antes de sacar conclusiones.
Prefiero un cambio que el equipo pueda sostener sin mí al lado, sobre uno que se ve bien en la presentación y no llega al viernes.
Cuando la información no alcanza para decidir con certeza, lo digo. Prefiero una recomendación honesta a una que suene segura sin estarlo.
05 · TRAYECTORIA
Sinergia Operativa CR es una consultora costarricense de procesos y cadena de suministro, con base en ingeniería industrial. Detrás hay más de veinte años de trabajo dentro de plantas industriales.
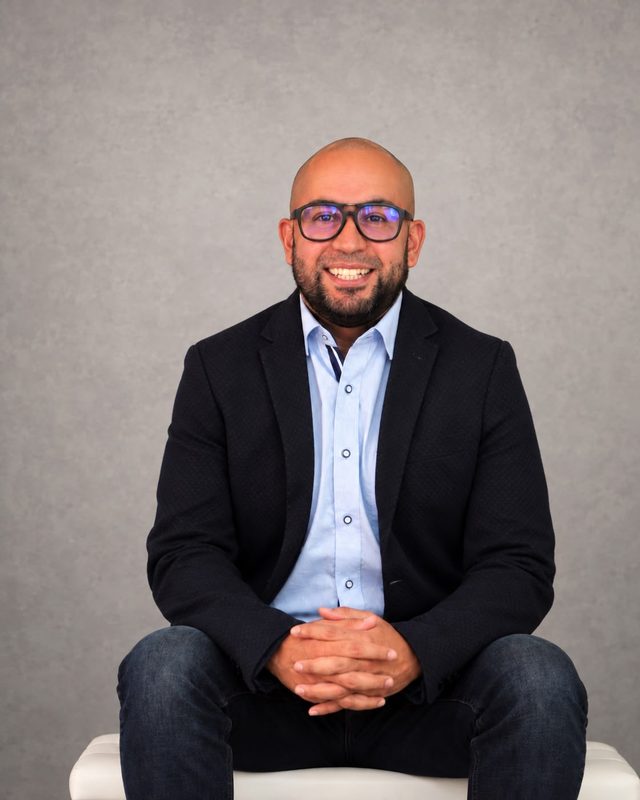
Consultor Industrial · Bach. Universidad Hispanoamericana
Heredia, Costa Rica
Empecé en el piso de una operación de ensamble y terminé dirigiendo una empresa de manufactura, con representación legal y jefatura de planta al mismo tiempo. En el medio pasé por bodega, distribución, envases plásticos, laboratorio óptico y planificación de producción. Los problemas se repiten de un sector a otro: capacidad que se paga y no se usa, inventario que no cuadra, sistemas que se compraron y nadie abre. Cambia la máquina; no cambia el problema.
Sectores
Recorrido
06 · CONTACTO
Cuéntenos qué está pasando en su operación. El diagnóstico es la primera conversación: sirve para entender el caso, no para vender nada.
Si prefiere dejarlo para después, guarde el contacto y escríbanos cuando le quede tiempo.